Artykuł sponsorowany
Jak ustalić tolerancje i bazy montażowe przed frezowaniem elementów z tworzyw
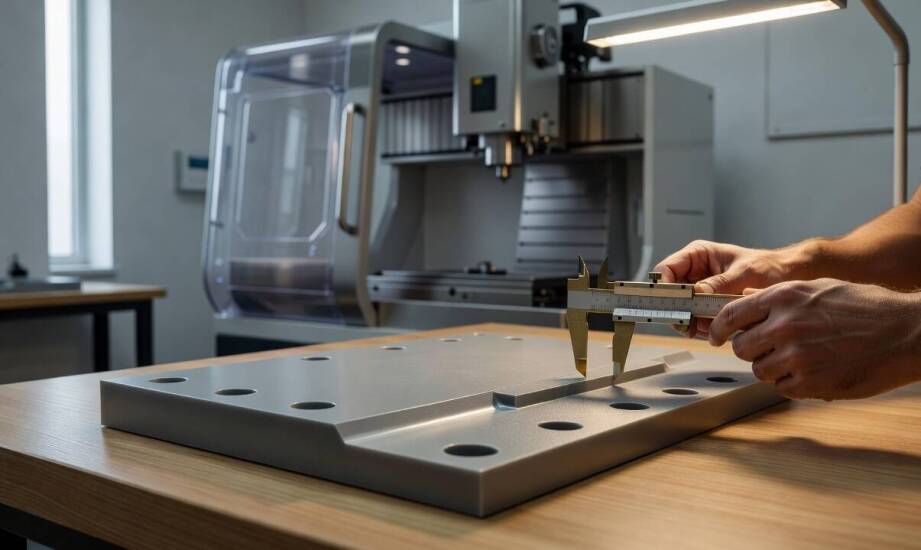
Detal z tworzywa sztucznego zgadza się z rysunkiem technicznym co do milimetra, a mimo to nie pasuje do stalowej obudowy, ramy okiennej lub wyznaczonych punktów montażowych. Taka sytuacja pojawia się regularnie w produkcji zewnętrznych elementów reklamowych i skomplikowanych części konstrukcyjnych. Główną przyczyną problemu jest zazwyczaj brak uwzględnienia rzeczywistych warunków złożenia na etapie projektowania operacji ubytkowych.
Znaczenie bazy montażowej dla powtarzalności wymiarów
Baza montażowa to powierzchnia, linia lub główny punkt odniesienia, względem którego programista określa położenie wszystkich pozostałych elementów detalu podczas obróbki. Jeden dobrze wybrany punkt bazowy pozwala zachować ścisłą powtarzalność wymiarów w całej serii produkcyjnej. Operator ustala detal na próżniowym stole maszyny według tej samej bazy w każdej kolejnej sztuce. Dzięki temu wycinane otwory montażowe, gwinty i grawerowane krawędzie zachowują identyczne położenie względem siebie oraz zewnętrznych elementów mocujących.
Brak jasno zdefiniowanej bazy sprawia, że ploter traktuje każdy skomplikowany kontur niezależnie. W efekcie każdy kolejny wycinany element może odbiegać od poprzedniego o dziesiąte części milimetra, co skutecznie uniemożliwia późniejsze, precyzyjne spasowanie części z metalową lub drewnianą ramą. Konstruktorzy wieloelementowych systemów często wybierają na bazę tę krawędź detalu, która będzie fizycznie stykać się z najsztywniejszym profilem nośnym całej konstrukcji.
Tolerancje tworzyw a przygotowanie pliku produkcyjnego
Przed rozpoczęciem obróbki należy dokładnie przeanalizować zakładane tolerancje wymiarowe oraz niezbędne luzy montażowe. Standardowe tolerancje dla precyzyjnego frezowania CNC twardych tworzyw sztucznych wynoszą zazwyczaj od ±0,1 do 0,2 milimetra. Rzeczywiste odchylenia i marginesy błędu wynikają jednak bezpośrednio z technicznych kart materiałowych producenta, a nie z uniwersalnych reguł obróbki. Przykładowo, dla wybranych płyt z poliwęglanu o grubości od 6 do 10 mm dopuszczalna fabryczna tolerancja grubości wynosi ±10%. Zmiany te rzutują na ostateczną głębokość frezowania kieszeni i nacięć.
Rodzaj zastosowanego surowca determinuje również jego współczynnik rozszerzalności cieplnej. Niektóre specyfikacje techniczne litego poliwęglanu wskazują, że materiał wymaga zachowania luzu dylatacyjnego na poziomie 3,5 mm na każdy metr długości. W przypadku montażu na śruby karta technologiczna dedykowanego systemu może sugerować, aby otwory montażowe wiercić o 2 do 3 mm większe niż wynosi średnica metalowego trzpienia.
Wszystkie te wytyczne fizyczne muszą zostać poprawnie uwzględnione w elektronicznym pliku zlecenia. Kompletna dokumentacja wektorowa w formacie DXF trafiająca na maszynę wymaga wyraźnego oznaczenia poszczególnych warstw dla cięcia na wylot, frezowania kieszeni i powierzchniowego grawerowania. Zabezpiecza to maszynę przed przypadkowym zniszczeniem materiału na skutek pomylenia ścieżek narzędzia.
Weryfikacja założeń a ostateczny montaż konstrukcji
Prawidłowo zaprogramowane i wykonane frezowanie w Szczecinie stanowi w praktyce warsztatowej zaledwie pierwszy krok wieloetapowego procesu wytwórczego. Obróbka ubytkowa na ploterze przygotowuje surowe detale do późniejszego klejenia, gięcia termicznego i finalnego osadzenia w docelowej ramie architektonicznej. Przed załadowaniem materiału bezpośrednio na stół maszyny szczecińska firma MURGRABIA skrupulatnie weryfikuje specyfikację techniczną wybranych płyt. Kontrola faktycznej grubości oraz porównanie dopuszczalnych odchyłek z dokumentacją pozwala uniknąć błędów wymiarowych na bardzo wczesnym etapie realizacji zamówienia.
Powodzenie operacji frezowania elementów z tworzyw sztucznych w profesjonalnych realizacjach zależy od przemyślanego zaplanowania sposobu łączenia całego układu. Skupienie się inżyniera wyłącznie na idealnym kształcie pojedynczego detalu prowadzi bardzo często do poważnych komplikacji przy pasowaniu powiązanych części na placu budowy. Właściwe zdefiniowanie technologicznych baz odniesienia i skrupulatne uwzględnienie rozszerzalności cieplnej eliminuje konieczność wprowadzania czasochłonnych poprawek. Precyzyjnie przygotowane dane projektowe dają pełną gwarancję płynnego przejścia od surowej formatki do stabilnej i trwałej konstrukcji użytkowej.
Kategorie artykułów
Polecane artykuły

Gdzie na stok w Białce Tatrzańskiej? Wybierz Ośrodek Narciarski Kotelnica Białaczańska

Dlaczego wypożyczenie rzutnika to idealne rozwiązanie dla pracy zdalnej?

Wsparcie wirtualnej asystentki przy przygotowywaniu treści i grafik do social media